全文 3 节:先讲水翼船翼面检修关键步骤与标准,再依次是传动轴对中调整与密封件维护规范,最后是支架螺栓紧固检查与防松措施实施。
水翼船翼面检修关键步骤与标准
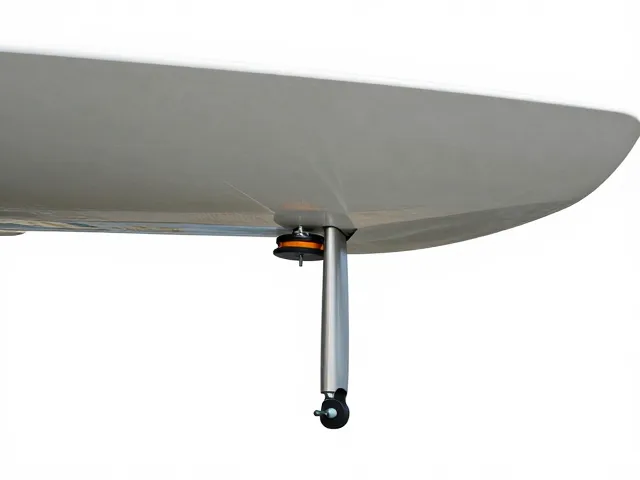
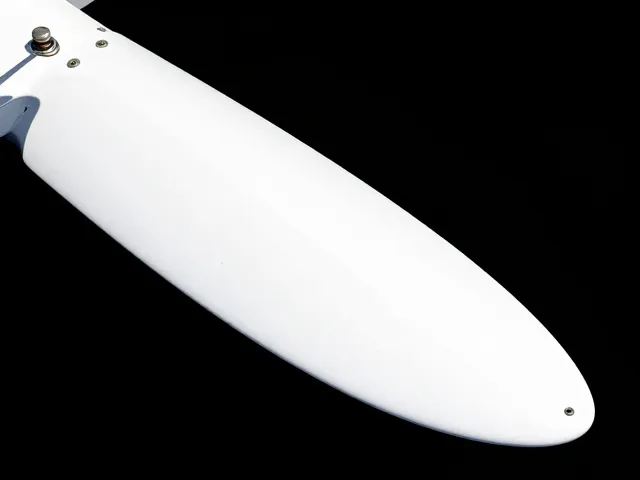
水翼作为船舶升力的核心部件,其表面光洁度直接决定航行效率与能耗表现。检修工作需从清理附着物开始,利用高压淡水冲洗去除海藻、藤壶及盐结晶,避免使用强酸强碱清洗剂以免腐蚀铝合金或复合材料基体。检查过程中需重点观察翼面前缘及后缘的损伤情况,对于轻微划痕可采用细砂纸配合抛光剂进行修复,若发现深度超过规定阈值的凹坑或裂纹,则必须通过补焊或更换组件来恢复结构完整性。
密封面的状态评估是翼面检修的另一核心环节。需仔细检查翼面与船体连接处的密封胶条是否老化、开裂或脱落,确保防水性能符合设计指标。同时,对翼面内部腔体进行目视检查,确认无积水、锈蚀或异物堆积,必要时使用内窥镜探查隐蔽角落。所有检修数据需实时记录在案,包括损伤尺寸、修复方法及使用材料型号,以便后续追踪维护效果并建立完整的设备健康档案。
传动轴对中调整与密封件维护规范
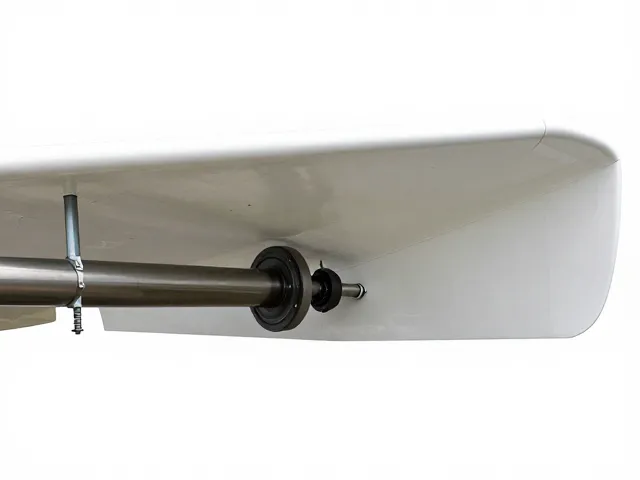
传动轴对中精度直接影响动力传递效率及轴承寿命,检修时需使用激光对中仪或百分表进行多点测量。安装过程中应确保电机轴与传动轴的同轴度误差控制在厂家规定的微米级范围内,通常要求径向偏差小于0.05毫米,角向偏差小于0.05毫米/100毫米。调整时需松开底座螺栓,通过增减垫片或微调电机位置来消除不对中现象,校正完成后需重新紧固螺栓并复测数据,确保运行时无异常振动或噪音。
密封系统的可靠性依赖于密封件的完好安装与正确选型。拆卸旧密封件时需使用专用工具,严禁损伤轴颈表面,安装新密封件前需彻底清洁轴套及密封腔,并涂抹适量润滑脂以减少初始摩擦。注意区分密封件的唇口方向,确保其朝向压力侧以形成有效油膜。安装过程中需保持密封件水平受力,避免倾斜导致唇口翻边或扭曲,完成后需进行静态压力测试,观察是否有渗漏现象,确保在额定压力下密封性能达标。
支架螺栓紧固检查与防松措施实施
支架螺栓的紧固状态关乎水翼结构的安全稳定性,检查时需依据扭矩扳手设定的标准值进行逐一复核。不同规格的螺栓对应不同的紧固扭矩,例如M12不锈钢螺栓通常需达到特定牛顿米数值,具体数值应参考船舶制造商提供的技术手册。检查过程中需标记已紧固螺栓的位置,采用对角线交叉顺序进行二次紧固,以消除应力集中,确保各受力点均匀承载。
防松措施的执行是防止螺栓松动失效的关键步骤。在紧固完成后,需检查防松垫片、螺纹锁固剂或开口销等防松装置是否安装到位。对于长期处于高振动环境的部位,建议采用双螺母或自锁螺母结构,并定期检查锁紧元件的完整性。若发现螺栓表面有锈蚀或涂层脱落迹象,应及时清理并重新涂抹防腐油脂,必要时更换为高强度防松螺栓,以延长维护周期并提升整体结构的可靠性。