全文 2 节:先讲螺旋桨叶缘磨损评估与处理标准,然后是水翼支架螺栓紧固检查流程。
螺旋桨叶缘磨损评估与处理标准
螺旋桨叶缘的完整性直接决定推进效率与航行安全,日常检修需重点关注叶片前缘与后缘的磨损状况。在高速旋转过程中,水流冲击及空泡效应会导致金属表面出现细微划痕、凹坑甚至材料缺失。检修人员应使用专用量规或高精度卡尺测量叶缘厚度,当磨损量超过制造商规定的安全阈值(通常依据具体型号而定,如某些船用螺旋桨允许的最大减薄量为原始厚度的5%-10%,具体需参照原厂手册)时,必须采取修复或更换措施。对于轻微的表面损伤,可通过抛光打磨去除毛刺,恢复流线型外观,但严禁过度打磨导致几何形状失真。若发现裂纹延伸至叶片根部或核心区域,则该螺旋桨必须立即停用并进行无损探伤检测,确认内部结构完整性后方可决定后续处置方案。
除了静态测量,动态运行时的振动监测也是评估叶缘状态的重要手段。不平衡的磨损会导致螺旋桨在旋转时产生周期性振动,进而传递至轴系与船体结构。检修记录中应详细标注不同位置叶片的磨损深度数据,通过对比历史数据判断磨损速率是否异常。若某几片叶片磨损明显快于其他叶片,可能暗示存在安装不对中、轴承间隙过大或水流湍流异常等问题。此时,仅修复叶缘不足以解决根本隐患,需同步检查轴系对中情况及支撑结构状态,确保所有机械参数恢复至设计公差范围内,以维持船舶推进系统的长期稳定运行。
水翼支架螺栓紧固检查流程
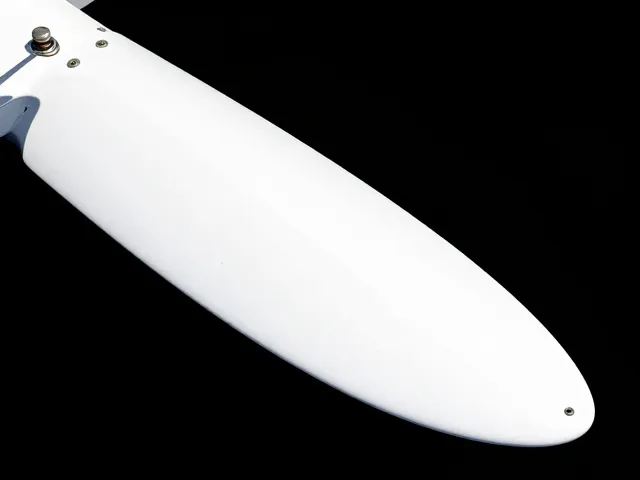
水翼支架作为连接水翼与船体底板的關鍵承力部件,其连接螺栓的紧固状态至关重要。长期处于海水浸泡及高频振动环境中的螺栓极易发生松动或腐蚀,进而引发结构失效风险。检修时,应使用经过校准的扭矩扳手,按照制造商规定的拧紧力矩标准对支架连接螺栓进行逐一复紧。不同规格与材质的螺栓具有特定的扭矩要求,例如M12不锈钢螺栓在特定润滑条件下可能需要施加约150-200 N·m的扭矩,具体数值必须严格参照设备技术文档,严禁凭经验估算。在操作过程中,需遵循对角交叉紧固的原则,分多次逐步达到目标扭矩,避免因受力不均导致支架变形或螺栓剪切损坏。
除了扭矩检查,螺栓的防松失效与腐蚀状况也是检查重点。需仔细检查螺栓头部及螺母下方的垫片是否平整,确认防松垫片或螺纹锁固剂是否有效发挥作用。对于暴露在海水环境中的紧固件,应重点观察是否存在电偶腐蚀或应力腐蚀开裂迹象。若发现螺栓表面有锈迹剥落或螺纹损伤,即使扭矩达标,也应予以更换,不得使用已受损的紧固件重新紧固。检修完成后,应在螺栓连接处做好标记,以便下次检修时快速识别是否发生相对转动。同时,建议建立螺栓紧固台账,记录每次检查的扭矩值与螺栓状态,为后续维护提供可追溯的数据支持,确保水翼支撑结构的可靠性。